

Introducció
Per a moltes empreses que tot just comencen a crear unLínia de producció SMT, preguntes com ara "Què és la soldadura per reflux?", "Com s'ha d'establir la temperatura de soldadura de reflux?", i "Per què els resultats de la soldadura varien quan es canvia a una PCB diferent a la mateixa màquina?" Sovint mereixen més atenció que la compra del propi equip.
En poques paraules, la soldadura per reflux és un procés de soldadura SMT que utilitza temperatura controlada i temps de permanència per sotmetre la pasta de soldadura d'un PCB a preescalfament, activació, fusió i refredament, formant finalment juntes de soldadura estables.
El forn de soldadura de reflux no és simplement una qüestió d'"escalfar el PCB fins que la soldadura es fongui". El que realment determina la qualitat de la soldadura és el perfil de temperatura que pateix el PCB al llarg del forn, conegut com a perfil de temperatura de refluig.

Què és el forn de reflux? Com funciona?
En el procés SMT, la pasta de soldadura s'imprimeix primer als coixinets de PCB mitjançant una plantilla d'acer i després untriar i col·locarmàquinacol·loca components com resistències, condensadors, circuits integrats, QFN i BGA a les seves ubicacions corresponents. En aquesta etapa, els components només s'adhereixen temporalment a la pasta de soldadura i encara no han format les juntes de soldadura finals.
Una vegada que el PCB entra aforn de reflux, la pasta de soldadura experimenta una sèrie de canvis a mesura que la temperatura augmenta gradualment. S'alliberen dissolvents i volàtils, el flux comença a activar-se i el PCB i els components assoleixen gradualment la temperatura òptima per a la soldadura. Aleshores, la pasta de soldadura es fon, la soldadura fosa mulla els coixinets i els cables dels components i, finalment, les juntes de soldadura es solidifiquen en refredar-se.
Per tant, un procés SMT típic es pot resumir de la següent manera:
Impressió de pasta de soldadura → Col·locació de components→ Soldadura per refluix → Formació de juntes de soldadura →Inspecció
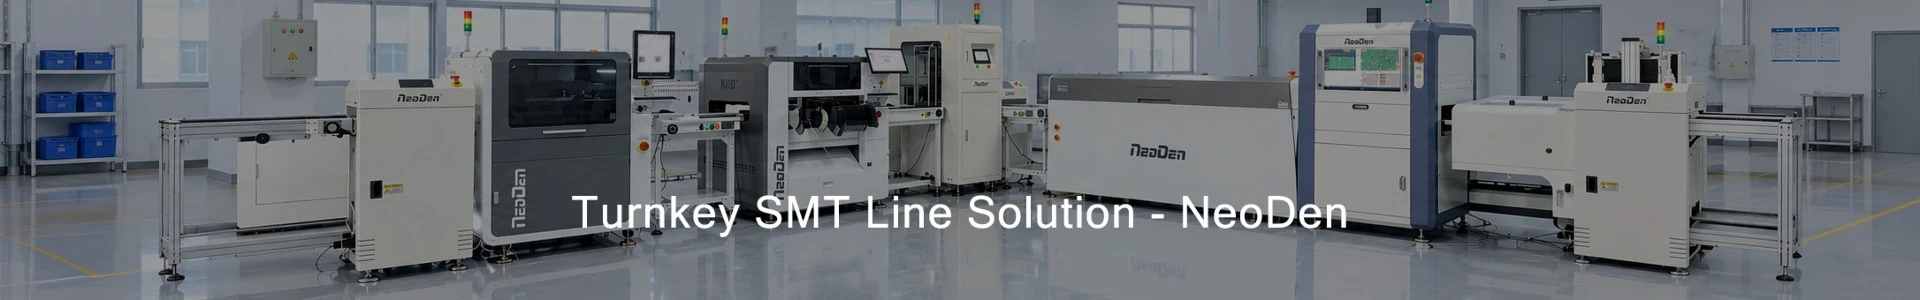
NeoDen IN12C és una màquina de soldadura automàtica per refluxdissenyat específicament per a aquest procés. Disposa de 12 zones de temperatura, 6 a la part superior i 6 a la part inferior, i utilitza la convecció d'aire calent per escalfar el PCB.
Quina diferència hi ha entre la màquina de soldadura per refluix i la màquina de soldadura per ona?
Tots dossoldadura per refluxmàquinaisoldadura per onamàquinas'utilitzen per a la soldadura de PCB, però funcionen de manera diferent.
La soldadura per reflux es basa principalment en la pasta de soldadura i en un perfil de temperatura controlada per soldar components de muntatge superficial, cosa que la converteix en una de les peces bàsiques de l'equip en unLínia de producció SMT. La màquina de soldadura per ones, d'altra banda, consisteix a fer passar el PCB a través d'una ona de soldadura fosa i s'utilitza més habitualment per a components de forat passant o processos específics de muntatge mixt.
Si la producció inclou principalment components de muntatge superficial, aleshores la soldadura per reflux és normalment un equip indispensable en una línia de producció SMT.

Com funciona la soldadura per reflux? Una explicació detallada de les 4 etapes de temperatura
El nucli de la màquina de soldadura per reflux no és una sola temperatura fixa, sinó una corba de temperatura completa que el PCB segueix al llarg del temps. ElManual d'usuari de NeoDen IN12Cdivideix aquest procés en diverses etapes principals: preescalfament, activació, reflux i refredament.
Etapa 1: Zona de preescalfament
Quan el PCB entra per primera vegada al forn de refluig, la temperatura no ha d'augmentar bruscament o sobtadament. L'objectiu principal de l'etapa de preescalfament és escalfar gradualment el PCB, els components i la pasta de soldadura en preparació per a la soldadura posterior.
Si la temperatura augmenta massa ràpidament, el PCB i els components poden experimentar un xoc tèrmic important, i la ràpida evaporació dels dissolvents a la pasta de soldadura també pot augmentar la probabilitat de defectes de soldadura.
Per tant, a la zona de preescalfament de soldadura per reflux, s'ha de parar atenció no només a la temperatura final, sinó també a la velocitat d'augment de la temperatura.
Etapa 2: Zona d'activació i espera
En entrar a la zona d'activació, la temperatura del PCB continua augmentant o es manté dins d'un rang relativament estable. Una de les funcions clau d'aquesta etapa és igualar gradualment la temperatura a les diferents àrees del PCB alhora que permet que el flux de la pasta de soldadura tingui efecte.
Per a PCB amb grans superfícies, capes de coure gruixudes o alta densitat de components, la distribució de calor a través del tauler no és del tot uniforme. Si determinades zones s'escalfen significativament més ràpid que altres, això pot afectar els resultats de la soldadura posteriors.
ElNeoDen IN12CEl mòdul de calefacció presenta un disseny de compensació tèrmica i admet velocitats de flux d'aire ajustables a cada zona de temperatura, proporcionant flexibilitat per optimitzar els perfils de temperatura per a diferents PCB.
Etapa 3: Zona de refluig
Una vegada que el PCB entra a la zona de reflux, la temperatura continua augmentant i la soldadura de la pasta de soldadura arriba al seu punt de fusió. La soldadura fosa mulla els coixinets de PCB i els cables dels components, formant finalment juntes de soldadura.
És important tenir en compte que en la soldadura per reflux, les temperatures més altes no són necessàriament millors.
Si la temperatura és insuficient o el temps de la fase líquida és massa curt, és possible que la pasta de soldadura no es fongui completament, donant lloc a juntes de soldadura incompletes; si la temperatura és massa alta o la durada és massa llarga, pot augmentar el risc d'oxidació del PCB, components i pasta de soldadura.
ElManual d'usuari de NeoDen IN12estableix que la temperatura màxima generalment s'ha de determinar en funció del punt de fusió de la pasta de soldadura i subratlla que el perfil de temperatura de refluig real s'ha de basar en els paràmetres proporcionats pel fabricant de la pasta de soldadura, en lloc d'aplicar un valor fix.
Etapa 4: Zona de refrigeració
Un cop s'ha completat el reflux, la soldadura líquida comença a refredar-se i forma les juntes de soldadura finals. La refrigeració és una part integral del procés de soldadura per reflux; no es tracta simplement de "permetre que el conjunt es refredi de manera natural després de la soldadura".
El NeoDen IN12C està equipat amb una zona de refrigeració amb un disseny de circulació d'aire independent, que minimitza l'impacte de l'entorn extern a la cambra de temperatura interna alhora que permet una velocitat de flux d'aire ajustable a la zona de refrigeració.
Què és un perfil de temperatura de soldadura per reflux? Per què és més important que la temperatura del forn?
Molts principiants acostumen a interpretar la "temperatura del forn de refluig" com un únic nombre, com ara "només cal posar-lo a 250 graus". En realitat, aquesta comprensió és inexacta.
La temperatura que es mostra al forn de reflux no és necessàriament igual a la temperatura real a la superfície del PCB. ElManual d'usuari IN12C estableix específicament que la pantalla del panell de l'equip mostra la temperatura en temps real de la unitat de calefacció, no la temperatura real a la superfície del PCB. La temperatura real del PCB també està influenciada per factors com la velocitat del transportador, la mida del PCB, el gruix, el material i la densitat dels components.
Per tant, el que realment s'han de centrar els enginyers és el perfil de temperatura del PCB.
1. Com es prova el perfil real de temperatura de soldadura per refluix d'un PCB?
Normalment, els sensors de temperatura del termoparell es munten en llocs representatius de la PCB. A continuació, el PCB es fa passar pel forn de reflux mitjançant el sistema de transport i es registren les temperatures en temps real a diferents llocs.
NeoDen IN12C està equipat amb un sistema de control de temperatura de superfície de PCB de 4 canals que pot recollir dades de temperatura reals mitjançant sensors i mostrar el perfil de temperatura de la PCB.
Un cop obtingut el perfil de temperatura inicial, s'ha de comparar amb el perfil recomanat proporcionat pel fabricant de pasta de soldadura per determinar si cal ajustar les temperatures de la zona o la velocitat del transportador.NeoDen IN12C usuarimanualTambé recomana explícitament la realització de proves i optimització del perfil de temperatura abans de la producció real.
2. Per què la velocitat del transportador del forn de reflux afecta els resultats de la soldadura?
La velocitat del transportador determina quant de temps roman un PCB a cada zona de temperatura.
Les velocitats més lentes augmenten el temps de permanència del PCB dins del forn, donant com a resultat una major absorció de calor; velocitats més ràpides, per contra, redueixen el temps d'escalfament del PCB. Per tant, fins i tot si els paràmetres de temperatura es mantenen sense canvis, només alterar la velocitat del transportador pot provocar canvis significatius en el perfil de temperatura final.
Quines especificacions s'han de tenir en compte a l'hora de seleccionar un forn de reflux?
Per a l'adquisició de fàbriques SMT, seleccioneu aforn de refluxno s'ha de limitar a comparar el preu i el nombre de zones de temperatura. Més important encara, l'equip ha de ser capaç d'aconseguir de manera coherent el perfil de temperatura objectiu per al PCB.
En primer lloc, tingueu en compte les dimensions màximes de la PCB i el rang de transportadors de l'equip. NeoDen IN12C té una amplada màxima de PCB de 300 mm i un rang de temperatura des de la temperatura ambient fins als 300 graus.
A continuació es troben les capacitats de control de temperatura i proves de corbes. Si l'equip només pot mostrar la temperatura establerta dins del forn, però no pot verificar convenientment la temperatura real del PCB, els enginyers s'enfrontaran a limitacions a l'hora d'optimitzar el procés.
A més, s'han de tenir en compte factors com la circulació d'aire calent, el control independent de la temperatura de la zona, el sistema de refrigeració, l'estabilitat del transportador, els procediments de manteniment i les condicions de subministrament d'energia in situ.

Quines són les característiques de la màquina de soldadura per reflux NeoDen IN12C?
Aplicant els requisits de procés esmentats a l'equip real, les característiques principals del NeoDen IN12C es poden resumir com: control de temperatura multizona, convecció d'aire calent, monitorització de la temperatura real i capacitats d'ajust de perfil de temperatura integrals.
La màquina compta amb un total de 12 zones de calefacció, 6 a la part superior i 6 a la part inferior, amb filferro de nicrom i elements de calefacció d'aliatge d'alumini. La velocitat del transportador oscil·la entre 50 i 600 mm/min, amb una amplada màxima de PCB de 300 mm.
El sistema de control admet el control de la temperatura en quatre superfícies de PCB, mostra les corbes de temperatura en temps real i pot emmagatzemar fins a 40 fitxers de treball. Per a les fàbriques SMT que necessiten canviar entre diferents productes de PCB, això significa que es poden desar i recuperar els paràmetres de procés validats.
L'IN12C també admet l'ajust del flux d'aire a totes les zones de temperatura i la zona de refrigeració, permetent ajustaments de procés basats en els requisits de soldadura de diferents PCB. El seu sistema de control utilitza un algorisme de control PID, amb una precisió de control de temperatura especificada en ±0,5%.
Per als fabricants d'electrònica, la importància d'aquestes característiques no rau en tenir més paràmetres, sinó en ajudar els enginyers a establir, provar i replicar més fàcilment un procés de soldadura de refluig estable.
Preguntes freqüents
Q1. Quina és la funció principal de la soldadura per reflux?
La funció principal de la soldadura per reflux és fondre la pasta de soldadura, mullar els coixinets i els cables dels components i, finalment, formar juntes de soldadura fiables mitjançant una temperatura i un temps controlats.
P2. Quina temperatura es requereix generalment per a la soldadura per reflux?
No hi ha una temperatura fixa que s'apliqui a tots els productes. Els paràmetres reals s'han de determinar en funció del perfil de temperatura proporcionat pel fabricant de pasta de soldadura, l'aliatge de pasta de soldadura, les característiques del PCB i els requisits dels components.
P3. Una temperatura més alta sempre és millor per a la soldadura per refluix?
No. Una temperatura massa baixa pot provocar una fusió insuficient de la pasta de soldadura, mentre que una temperatura massa alta o un temps d'exposició excessiu poden provocar problemes com ara l'oxidació del PCB, els components i la pasta de soldadura. En última instància, el perfil de temperatura real del PCB hauria de servir com a base per al judici.
P4. Per què és necessari provar el perfil de temperatura de soldadura per reflux?
Com que la temperatura que mostra l'equip no és igual a la temperatura real de la superfície del PCB. Només mesurant els canvis de temperatura reals del PCB, utilitzant mètodes com els termoparells, es pot determinar si el procés compleix realment els requisits de la pasta de soldadura.
P5. Amb quina freqüència s'ha de calibrar la temperatura del forn de reflux?
Els requisits de manteniment varien segons l'equip i l'entorn de producció. El manual d'usuari de NeoDen IN12C no especifica un cicle de calibratge uniforme; per tant, no es recomana adoptar simplement un interval fix com a estàndard per a totes les línies de producció. Un enfocament més raonable és dur a terme inspeccions basades en els requisits de manteniment de l'equip, la freqüència de producció i els resultats de les proves de perfil de temperatura reals.

Conclusió
Per a les fàbriques SMT i les empreses de fabricació d'electrònica, les consideracions clau són: si l'equip pot controlar de manera estable la temperatura, si pot provar el perfil de temperatura real del PCB, si pot ajustar el procés per a diferents PCB i si pot reproduir paràmetres de producció validats prèviament.
NeoDen IN12C compta amb un disseny de convecció d'aire calent de 12 zones i està equipat amb un monitoratge de la temperatura superficial de PCB de 4 canals, proves de perfil de temperatura, emmagatzematge de fitxers de treball i velocitat de transport i flux d'aire ajustables. Proporciona una àmplia gamma d'opcions d'ajust de paràmetres per al desenvolupament i la producció de processos de soldadura per reflux SMT.
Si ho etsestablir una línia de producció SMTo busqueu seleccionar el forn de reflux adequat per a la vostra producció de PCBA existent,us convidem a explorar les especificacions tècniques i configuracions detallades del NeoDen IN12C. Per a requisits específics de PCB, pasta de soldadura i capacitat de producció,també podeu contactar directament amb l'equip de NeoDen per obtenir recomanacions de selecció d'equips.